這是一個初進入威士忌產業工作者的大誤區:「到底要不要做溫濕度控制?」
我堅持「陳釀庫不需要做溫濕度管理」,不用花時間來槓,謝謝。
會要做溫濕度控制的論點總結只有以下兩個:
要模仿蘇格蘭的溫濕度
天使稅(揮發量)太高
問題 1:為什麼要模仿蘇格蘭的溫濕度?
酒廠論點:覺得「蘇格蘭威士忌銷量好」所以我們就要仿蘇格蘭威士忌的環境…
盲區解答:消費者會要買不同地區的威士忌,就是要看不同地區環境熟成出來的威士忌風味可能有什麼特別的,如果喝起來像蘇格蘭威士忌,那就喝蘇格蘭威士忌就可以了,還比較便宜喔。
如果想要喝起來像蘇格蘭威士忌,那就建議直接買蘇格蘭威士忌再調和自己酒廠蒸餾出來的威士忌就行,這樣也不是不行,國內外非常多品牌和酒廠都是這麼做,也是很掙錢的。
倘若是為了提高倉庫溫度而提高陳年速度,那就不是這個論點的考慮範圍。
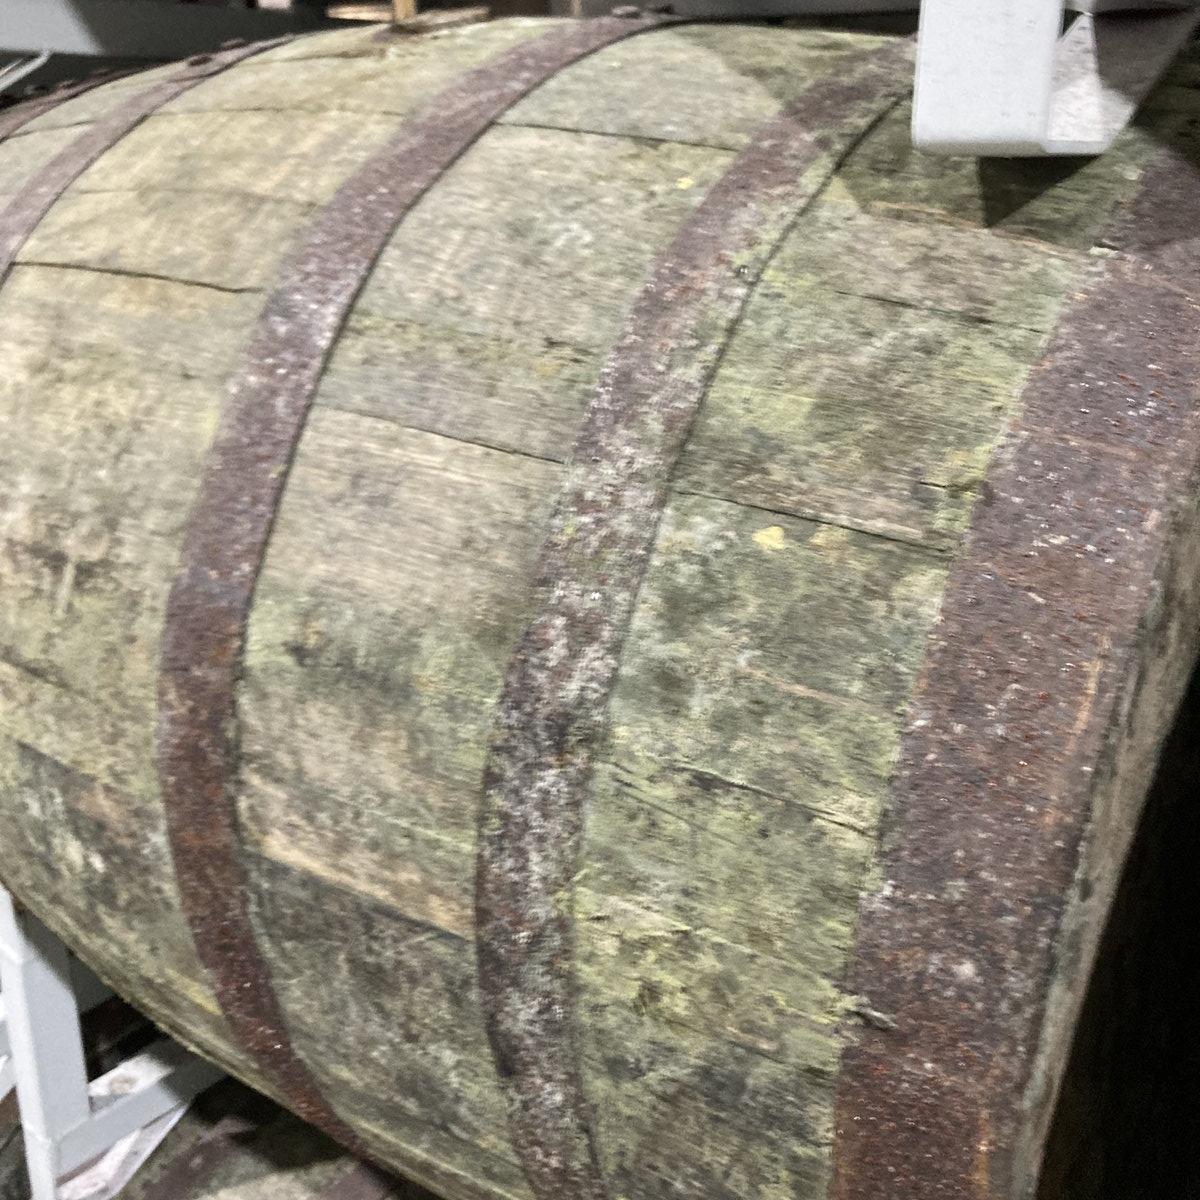
另外提一嘴,在青島看到某個加濕陳釀庫的木桶上面長滿了黑黴、白黴和青黴,還有到處都有的 biofilm 真的是非常令我倒胃…。
問題 2:天使稅(揮發量)太高?
酒廠論點:天使税揮發太多了,如果不控制溫度,怕 10 年以後會沒有酒。
盲區解答:初入產業的廠家都會被第 1 年的揮發量嚇到,因為拿到的木桶很乾(尤其是新桶、波本桶和 STR 桶),木桶本身會吃掉大概 6-10%,所以第 1 年後 QC 團隊一量一定是巨量損失,然後一回報老闆,老闆就會要求趕快做溫控倉庫,第 2 年裝了溫控倉庫以後就「降下來了」,無論這個控溫控濕加不加,第 2 年一定會落回 3-5% 的揮發狀態,就覺得好像裝了溫控倉庫就有效了。
大概十多年前某廠曾宣傳第一年有 15% 的揮發,所以是蘇格蘭的五倍陳年速度,1 年抵 5 年;最近裝了 16 年的新桶和波本桶威士忌,按照每年 15%(剩原始的 85%)的揮發再 16 次方,殘酒量為:
200L * (85% ^ 16) = 14.85L
14.85L / 0.75L/bottle = 19.8bottle
所以裝瓶數取整應為 20 瓶,過去 4 年的裝瓶數量約 200 瓶,市售價格為 3k,所以只計算裝瓶數量、扣除庫存成本、包裝成本和標籤酒盒印製,其單價應該要破 3 萬台幣才會回本。
基於以下:
- 風土營銷
- 陳釀庫內的環境整潔
- 控溫控濕的建置費用與能源成本
- 木桶本身的揮發性質
- 溫濕倉庫的酒精蒸氣危險管理
在下認為「陳釀庫是不需要做溫濕度管理的」。