前天的文章是啤酒廠發酵罐的清洗流程,其他的設備(如過濾器、清酒罐、灌裝機)是大同小異;不過前端的製麥汁設備則不太一樣,大家可以動動腦想一下為什麼?
大型威士忌蒸餾廠的發酵罐清洗流程和啤酒廠發酵罐的清洗流程有些許不一樣,在此先列出主要流程,讀者可以思考一下再看原因解釋。
- (V)熱水
- (V)壓縮空氣
- (V)熱鹼洗
- (V)水洗
- (偶爾)常溫酸洗
- (偶爾)水洗
- (?)消毒洗
- (X)二氧化碳封罐
第一個可以拿掉的是第 8 步的二氧化碳封罐,原因是威士忌麥汁的酵母比較強壯,而且威士忌麥汁是需要有其他微生物的輕微污染。
題外話:威士忌麥汁的酵母投量(pitching rate)一般是啤酒廠的 3-4 倍(3 * Plato * E6),用乾粉簡單計算是 0.5-1g/L 麥汁@16P,如果是更強大的 M 系酵母(比如有趣在用的拉曼 MW),實務經驗可以降到 0.3g/L (每個廠可能會不同)。
這連帶影響的系統思考是第 7 步消毒洗,在啤酒廠要求發酵罐是無菌狀態(Sterile),但威士忌麥汁可以忍受稍微染菌。那思考點就在「有無需要用 PAA」?
實務經驗是不用。
除非酒廠污染太過於嚴重,曾經案例是蘇格蘭某市區連續蒸餾廠的某一發酵罐污染太過於嚴重,固定會在某一罐的發酵酒精度低於標準值(但這狀況持續一段時間後才被解決)(口述 by 拉曼 Chris)。
如果不需要無菌狀態,那確實改用「高溫熱水」和「蒸汽」提高發酵罐巴氏殺菌溫度和單位就能達成。
巴式殺菌有 F 菌死率公式、PU 單位公式、Z 時間公式,在此不展開,因為實務操作不用,大家可以自己 AI 看解釋。反正大家只要知道:
1PU = 攝氏 60 度燙 1 分鐘
從攝氏 60 度開始,溫度提高所需要的殺菌時間就越少。
通常在威士忌酒廠消毒時,不鏽鋼罐使用熱水超過 80C 後就能大幅度降低微生物含量,但各位如果看過木製發酵罐,就會看到某些蒸餾廠會通入高溫蒸汽(121-144C),盡可能地殺死木板中的微生物。
但是微生物真的要殺死嗎?
2014 年三得利公開論文指出,木製發酵罐(和麥汁)中的醋酸菌和乳酸菌,在發酵中後段的蘋乳發酵是烈酒水果風味的來源。
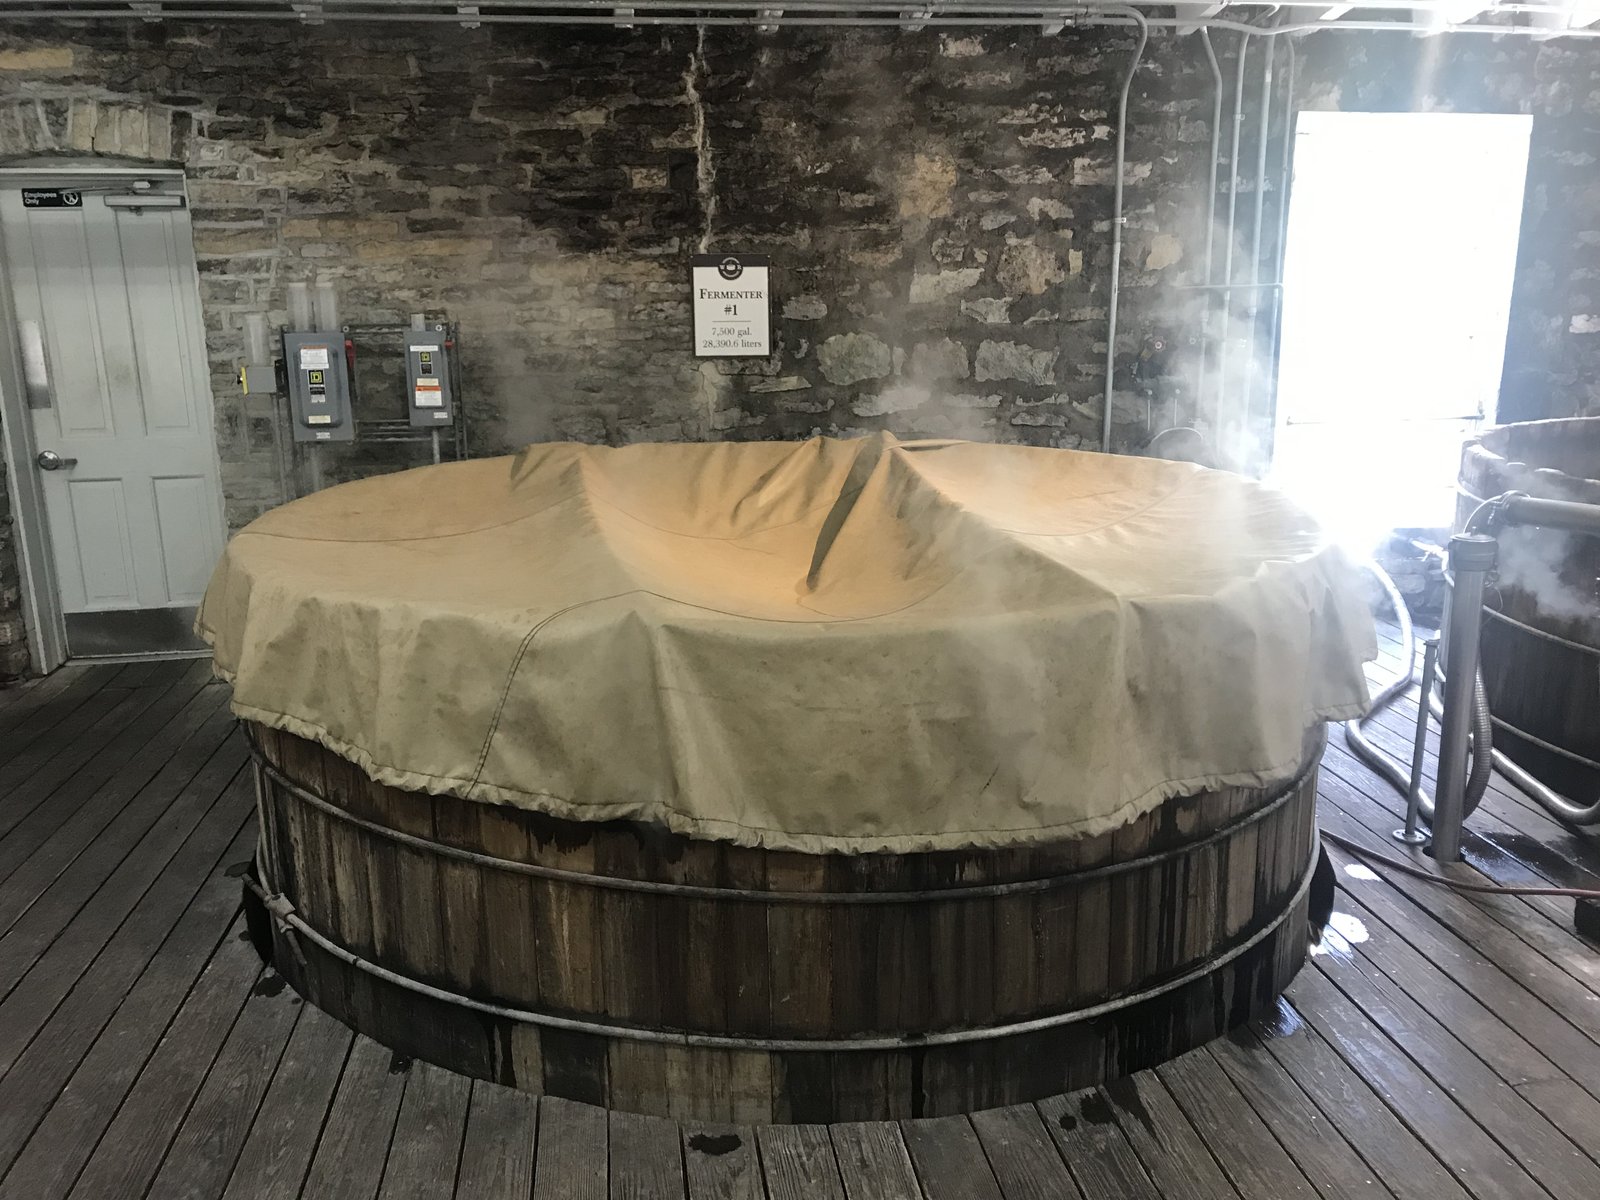
不過這件事早在 2007 年帝雅吉歐的 Roseisle 蒸餾廠在蓋廠時就已經完成研究了,透過「不要把發酵罐洗得太乾淨」(可用 ATP 測)適當地維持低雜菌狀態,就更能控制且提早開啟蘋乳發酵,提高果酸香氣。
但!這個「低污染」概念的實踐,是需要釀酒師「經過系統思考後並且經過驗證」才能進行,而不是釀酒師/酒廠洗不乾淨的藉口。
理解才能去控制,不理解就只是瞎矇;雖然最後的產品消費者通常是分辨不了…